汽车钢板弹簧弹性性能调控如何保障
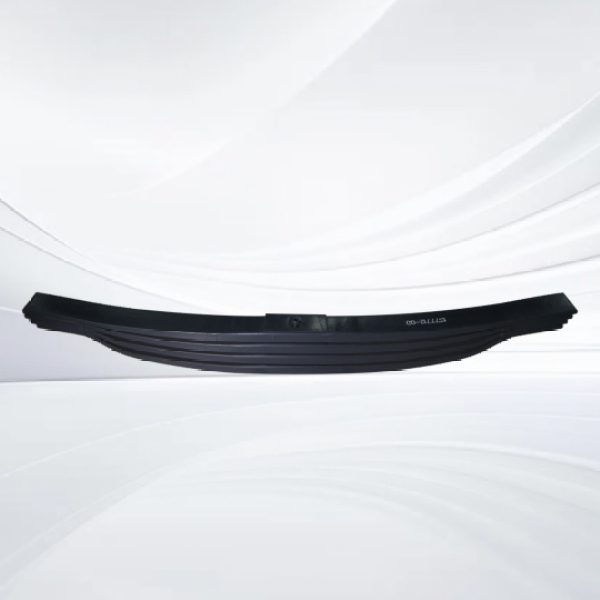
汽车钢板弹簧作为非独立悬架系统的核心弹性元件,其弹性性能的准确调控直接关系到车辆行驶稳定性、舒适性及承载能力。在货运车辆、硬派越野车及部分特种车辆中,钢板弹簧的性能优化需从材料选型、结构设计、制造工艺及动态调校四个维度构建系统性保障方案。
一、材料选型:强度与韧性的平衡艺术
汽车钢板弹簧的材料选择需兼顾抗拉强度、屈服强度及疲劳寿命。主流产品采用60Si2Mn、50CrVA等弹簧钢,其抗拉强度可达1200-1600MPa,屈服强度≥1000MPa。有些车型开始应用复合材料板簧,通过玻璃纤维增强塑料(GFRP)替代金属,实现重量降低40%-60%的同时,保持等效弹性性能。例如,某商用车品牌采用GFRP板簧后,悬架系统总重减少52kg,燃油经济性提升3.2%。材料热处理工艺同样关键,淬火温度需准确控制在860-880℃,回火温度450-480℃,以确保表面硬度55-60HRC,心部韧性≥30J。
二、结构设计:多片叠合的力学优化
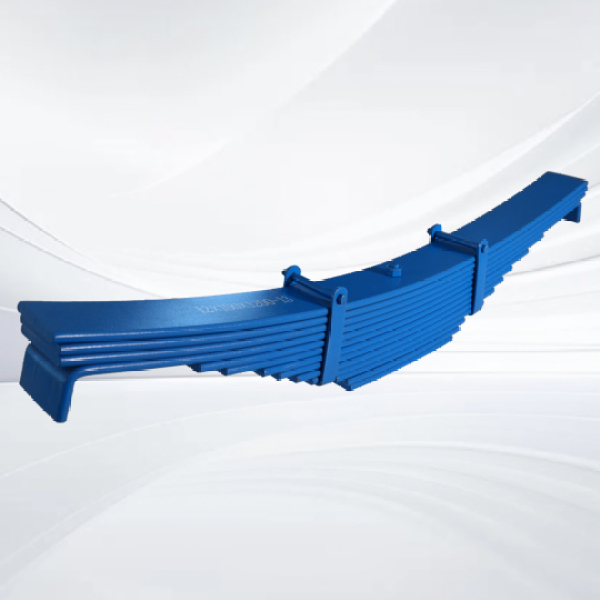
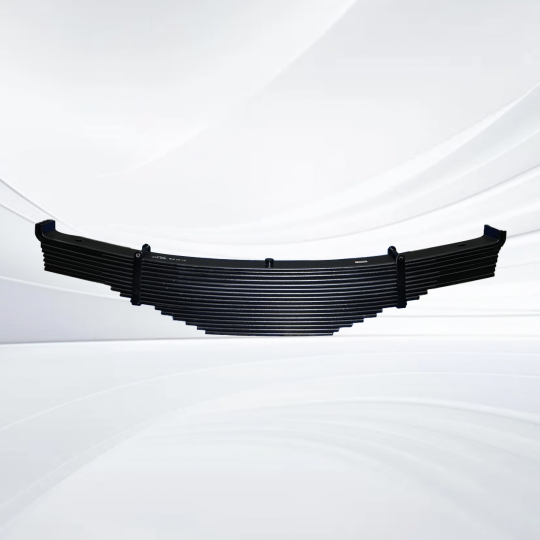
钢板弹簧的弹性性能通过片数、厚度及长度组合实现准确调控。多片弹簧采用倒三角形叠合结构,主片长度占比60%-70%,次片逐次缩短5%-10%,形成渐进式刚度曲线。少片弹簧则采用变截面设计,中心段厚度是端部的1.8-2.2倍,单片间点接触结构减少层间摩擦,同等刚性下重量减轻50%。变截面少片弹簧的应力分布更均匀,疲劳寿命比传统等截面多片弹簧提升2-3倍。
三、制造工艺:毫米级精度的控制体系
制造环节需建立全流程精度管理体系。轧制工序要求钢板厚度公差≤±0.05mm,平面度误差≤0.3mm/m。卷耳加工采用数控弯曲技术,卷耳半径偏差控制在±0.2mm以内,避免应力集中。喷丸强化工艺通过直径0.2-0.6mm的钢丸以50-70m/s速度冲击表面,形成0.05-0.15mm的压应力层,使疲劳极限提升30%-50%。
四、动态调校:场景适配的参数优化
弹性性能的最终验证需通过实车路试完成。采用六分量测力传感器采集悬架系统动态载荷,结合多体动力学仿真,建立刚度-载荷-频率三维模型。针对货运车辆,需在满载状态下测试板簧挠度,确保在额定载荷下变形量控制在设计值的±5%以内。越野车型则需模拟交叉轴工况,验证板簧在单侧轮跳时的抗侧倾能力,要求侧倾角刚度≥8000N·m/deg。
五、智能监测:预防性维护的技术赋能
现代车辆开始集成板簧健康监测系统,通过应变片传感器实时采集应力数据,当监测到应力峰值超过设计值的80%时,触发预警机制。某卡车品牌搭载的AI诊断系统,可基于历史数据预测板簧剩余寿命,准确率达92%。这种预防性维护策略使板簧突发故障率降低65%,年均维护成本减少1800元。
汽车钢板弹簧的弹性性能保障是一个从材料基因到使用场景的全链条工程。通过材料科学突破、结构创新、工艺精进及智能监测的协同,可实现刚度、耐久性与轻量化的三角平衡。随着新能源商用车对载重效率的追求,未来板簧技术将向主动调节方向发展,通过电磁作动器实时改变片间预紧力,使悬架刚度可随路况动态调整,开启智能弹性元件的新纪元。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣