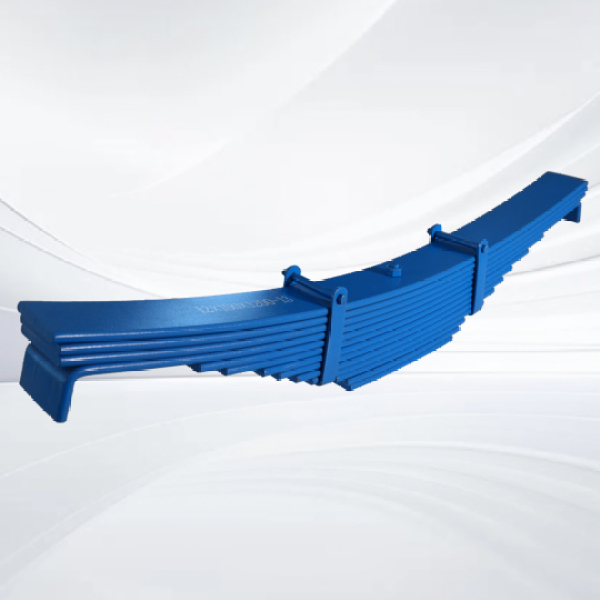
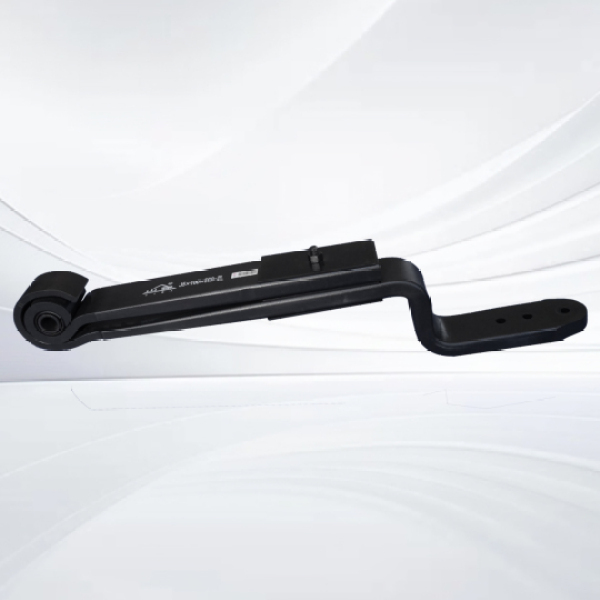
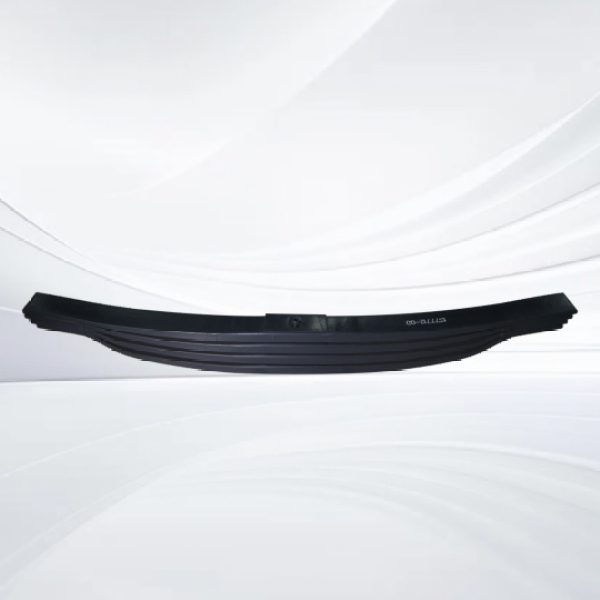
汽车导向臂精细加工工艺
汽车导向臂作为悬架系统的核心部件,其加工精度直接影响车辆操控稳定性与行驶安全性。当前,行业通过材料创新、工艺优化与智能控制三大维度,构建起精度高、可靠性高的加工体系,推动汽车导向臂制造向轻量化、长寿命方向升级。
一、材料选择与预处理:奠定性能基础
汽车导向臂的材料需兼顾强度、韧性与耐腐蚀性。传统碳素钢(如45#钢)因成本低、工艺成熟仍被广阔应用,但铝合金(6061-T6)与复合材料(碳纤维/玻璃纤维增强树脂)的渗透率正快速提升。复合材料导向臂通过预浸料铺贴与缠绕增强工艺,在满足强度要求的同时,重量较金属件减轻40%以上,降低整车能耗。
材料预处理环节,需严格控制脱碳层深度。以52CrMoV4钢为例,其表面脱碳层若超过0.1mm,疲劳强度将下降50%。行业采用可控气氛加热炉,通过氮气-甲醇混合气体保护,将脱碳层厚度控制在0.05mm以内,同时配合喷砂处理去除表面氧化层,为后续加工提供均匀基材。
二、精细成形工艺:实现结构优化
1.冲压成形
冲压工艺通过多工位级进模实现导向臂主体的一次成形。模具设计需考虑材料回弹补偿,例如铝合金导向臂的回弹量较钢制件大30%,需通过有限元仿真调整模具型面。冲压速度控制在200-500次/分钟,确保材料流动均匀,避免裂纹与起皱。
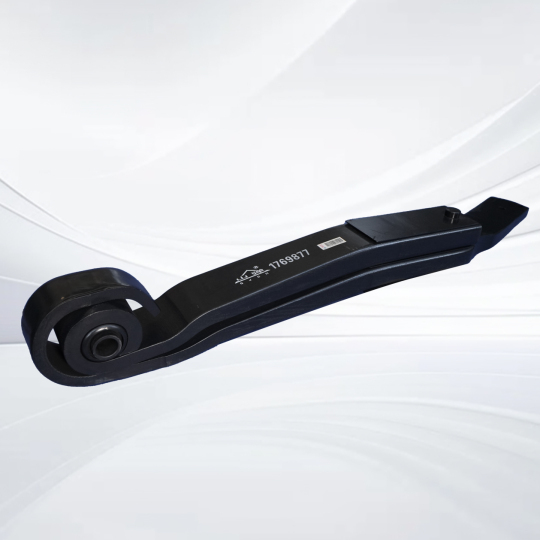
2.卷耳与弯头加工
卷耳结构作为导向臂与车轮的连接点,需承受复杂载荷。行业采用伺服电机驱动的卷耳辊轴,通过实时压力反馈控制卷耳半径精度±0.1mm。弯头加工则利用中频感应加热,将材料加热至900-950℃后,通过三辊卷板机实现渐变曲率成形,曲率半径偏差控制在±0.5%以内。
3.复合材料成形
复合材料导向臂采用热压罐固化工艺,通过0°/±45°/90°多向预浸料铺贴,构建各向异性力学性能。铺贴过程中,每5mm厚度进行一次室温压实,真空度不低于0.09MPa,确保层间结合强度。固化后通过湿法缠绕增强卷耳区域,碳纤维缠绕层厚度占导向臂总厚度的8%-12%,提升抗疲劳性能。
三、智能加工与检测:保障质量一致性
1.CNC精细加工
五轴联动CNC机床通过高速主轴(转速≥12000rpm)与微米级进给系统,实现导向臂安装孔与定位面的精度加工。刀具采用金刚石涂层硬质合金,切削速度提升至300m/min,表面粗糙度达Ra0.8μm。加工过程中,激光在线测量系统实时反馈尺寸偏差,自动修正加工参数。
2.热处理与表面强化
淬火+回火工艺通过可控气氛炉实现,淬火温度860-880℃,回火温度500-550℃,硬度控制在41-46HRC。喷丸强化环节,采用直径0.3-0.6mm的钢丸,覆盖率高,表面压应力层深度≥0.2mm,疲劳寿命提升3倍以上。
3.全流程质量检测
三坐标测量机(CMM)对导向臂关键尺寸进行检测,位置度误差控制在±0.05mm以内。X射线无损检测用于排查内部缺陷,磁粉探伤检测表面裂纹,确保产品合格出厂。
四、行业趋势:轻量化与智能化融合
随着新能源汽车对续航里程的追求,汽车导向臂正加速向“以塑代钢”转型。复合材料导向臂的市场份额预计2025年突破15%,其加工工艺需进一步突破自动化铺带与快速固化技术。同时,工业互联网的渗透将推动加工设备互联,通过大数据分析优化工艺参数,实现质量预测与成本动态管控。
汽车导向臂的精细加工已形成“材料-成形-检测”全链条技术体系。未来,随着轻量化材料与智能制造成熟度提升,汽车导向臂将向更好精度、更长寿命方向演进,为汽车安全与能效升级提供核心支撑。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣