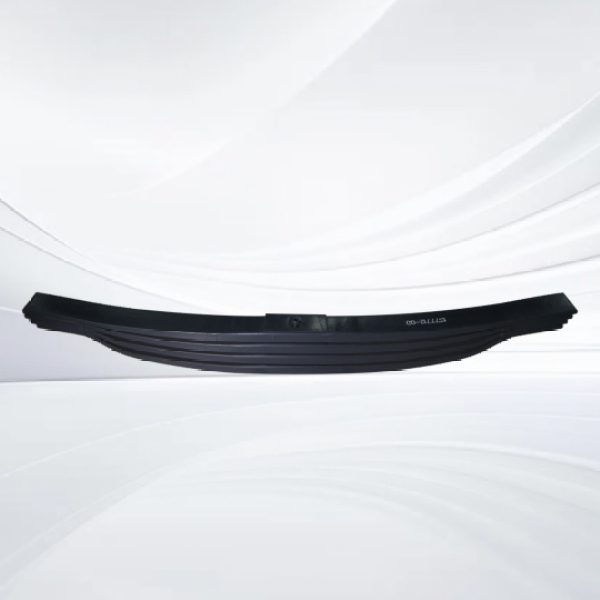
汽车钢板弹簧变截面板簧成型工艺
汽车钢板弹簧作为悬架系统的重要弹性元件,其性能直接决定车辆的操控稳定性与乘坐舒适性。随着汽车轻量化与节能化趋势的推进,变截面板簧凭借其等强度设计、材料利用率高、应力分布均匀等优势,逐渐成为主流技术方向。本文从工艺原理、设备选型及过程控制三方面,系统解析汽车钢板弹簧变截面板簧的成型技术要点。
一、工艺原理:结构优化与力学适配
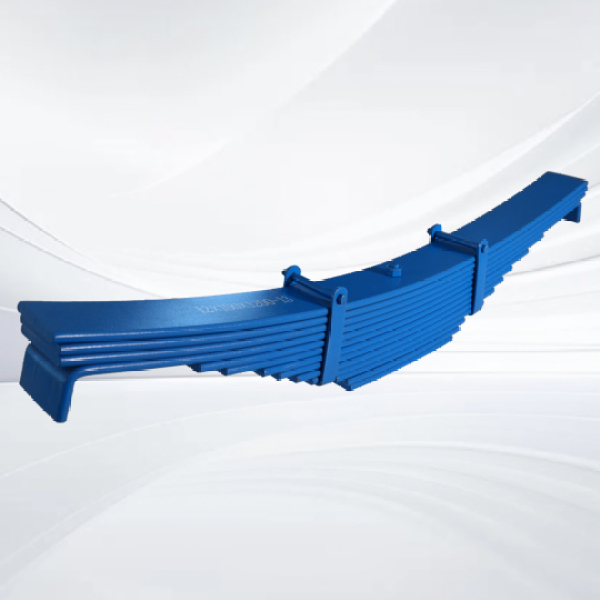
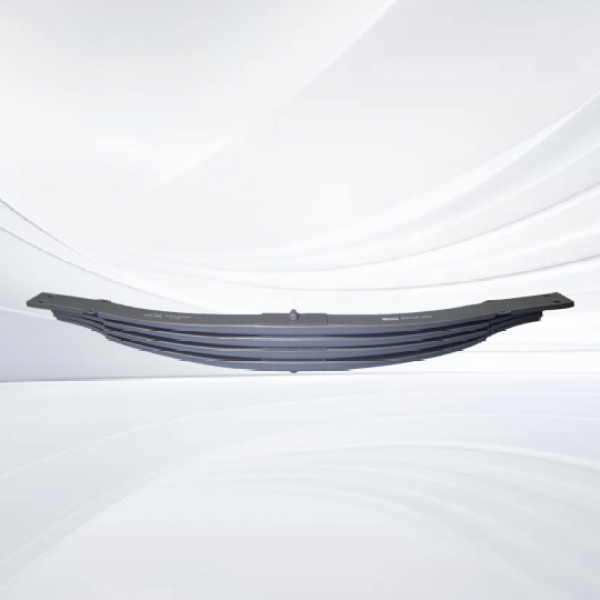
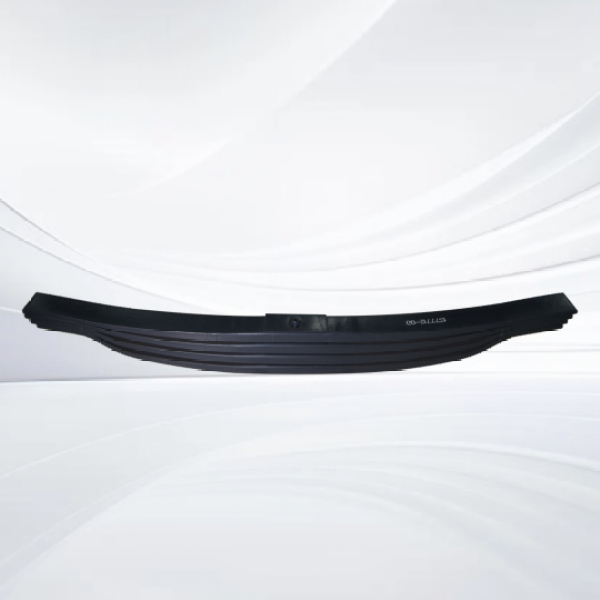
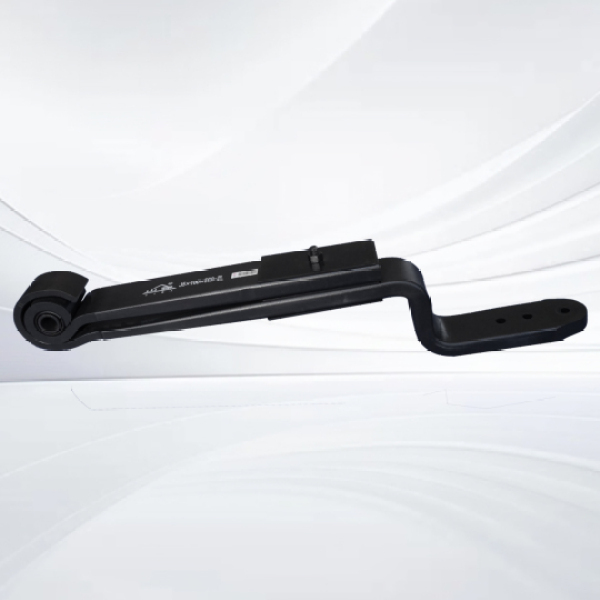
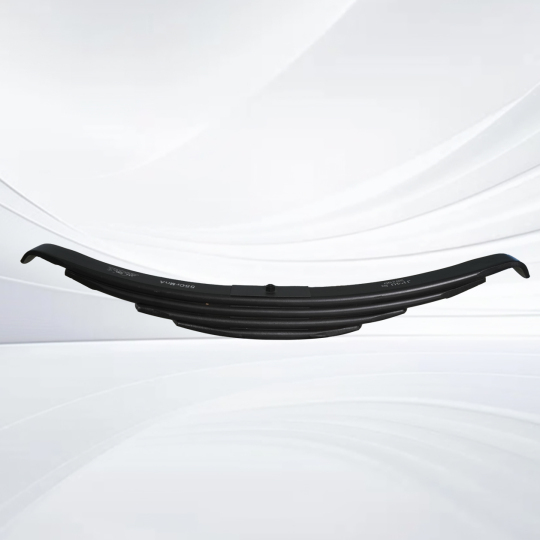
变截面板簧的特征在于厚度沿长度方向呈抛物线或梯度变化,其刚度与厚度立方成正比,因此厚度精度需控制在±0.1mm以内。传统多片簧通过增加片数实现刚度调节,而变截面板簧采用单片或双片结构,通过厚度变化实现渐进式刚度特性,可减重30%-50%。例如,某型号变截面板簧中间厚度达35mm,端部厚度仅8mm,在满足承载需求的同时,明显降低簧下质量。
二、成型工艺:精细轧制与参数控制
变截面板簧的成型工艺以轧制为主,按设备结构可分为二辊、三辊和四辊轧机。其中,四辊轧机通过上下辊系独立驱动,可实现复杂截面的高精度成型。轧制过程需严格控制以下参数:
咬入角:需满足咬入条件(tanα≤μ,μ为摩擦系数),避免打滑或堆钢;
接触弧长度:影响变形区金属流动,需根据材料塑性调整轧辊转速;
温度控制:热轧时需将坯料加热至900-1050℃,确保奥氏体化,同时控制轧后冷却速度以优化组织性能。
对于高精度要求的产品,可采用电液伺服变截面轧制技术,通过液压系统实时调整轧辊间隙,实现厚度公差≤±0.05mm。此外,辊锻工艺适用于长度≤1m的短片成型,通过三道次(立辊、预辊、精辊)逐步成型,可减少侧弯缺陷。
三、后处理工艺:性能强化与质量保障
成型后的板簧需经过以下关键工序:
热处理:采用PAG淬火油控制冷却速度80-100℃/s,获得马氏体组织后进行450-500℃中温回火,抗拉强度可达1600-1800MPa;
喷丸强化:使用0.6mm铸钢丸以800-1000MPa表面压应力处理,疲劳极限提升25%-30%;
预压配组:通过1000KN压力机施加验证负荷,确保刚度偏差≤±2%,并消除残余应力。
汽车钢板弹簧变截面板簧的成型工艺是材料科学、力学设计与精细制造的深度融合。通过优化轧制参数、引入智能控制技术及强化后处理工艺,可实现板簧性能的明显提升。随着新能源汽车对轻量化的迫切需求,变截面板簧技术将向高强度(1800MPa级)、复合化(GFRP衬套)及智能化(数据追溯系统)方向持续演进,为汽车工业的高质量发展提供关键支撑。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣